


Proses produksi transformator
Langkah-langkah pengoperasian umum dari transformator adalah sebagai berikut:
1. Pemrosesan inti, bahan inti biasanya berupa strip baja listrik berorientasi butir canai dingin, dan lembaran baja silikon dengan kualitas yang sesuai dipilih berdasarkan kinerja dan aplikasi transformator, seperti lembaran baja silikon biasa, lembaran baja silikon permeabilitas tinggi, lembaran baja silikon berlekuk laser, dll. Setelah memilih bahan inti besi, inti besi harus dipotong dan ditumpuk. Strip baja listrik canai diproses dengan "pemotongan memanjang" dan "pemotongan melintang" melalui jalur pemotongan profesional, dan secara otomatis ditumpuk menjadi kolom inti besi dan rangka besi. Metode penumpukan berselang-seling atau bertahap dapat digunakan, dan penumpukan bertahap dapat mengurangi arus eksitasi dan kerugian tanpa beban. Pelubangan lubang pada lembaran inti besi dapat meningkatkan efisiensi penumpukan dan kualitas inti besi, tetapi perlu diperhatikan dampak pelubangan terhadap kinerja lembaran baja silikon.
2. Perakitan inti besi: Setelah inti besi diproses, kolom inti besi dan kuk besi yang ditumpuk dirakit bersama. Untuk transformator berkapasitas besar, saluran oli harus ditambahkan ke inti besi untuk mengontrol kenaikan suhu. Selama perakitan, perlu dipastikan bahwa vertikalitas inti besi dan kerataan laminasi memenuhi persyaratan.
3. Penggulungan merupakan langkah penting, dan kawat yang sesuai harus dipilih berdasarkan tegangan, kapasitas, dan tujuan transformator, seperti kawat tembaga bebas oksigen persegi panjang, kawat melingkar, kawat transposisi, dll. Kawat harus memiliki lapisan isolasi di bagian luar. Selanjutnya, pilih metode penggulungan. Jenis penggulungan umum meliputi berlapis, kontinu, kusut, spiral, dll. Pilih metode penggulungan yang sesuai berdasarkan persyaratan desain dan karakteristik kinerja transformator. Metode penggulungan menggunakan mesin penggulung semi-otomatis atau otomatis penuh untuk memastikan bahwa jumlah lilitan, diameter, posisi kaki, arah, dll. dari penggulungan memenuhi persyaratan desain. Selama proses penggulungan, perhatian harus diberikan pada kerataan kemasan kawat, lebar pita, panjang selubung, dll. Setelah penggulungan akhir selesai, penggulungan harus dibentuk untuk memenuhi persyaratan ukuran dan bentuk desain, seperti memastikan kerataan antar lapisan untuk penggulungan berlapis dan transposisi yang akurat untuk penggulungan kontinu.
4. Memilih bahan isolasi, bahan isolasi yang umum digunakan meliputi kertas isolasi, karton isolasi, film listrik, resin epoksi, dll. Pilih bahan isolasi yang sesuai dengan tingkat isolasi dan lingkungan penggunaan transformator. Setelah pemilihan, bengkel produksi isolasi memproses bahan isolasi menjadi berbagai bentuk dan ukuran bagian isolasi, seperti silinder isolasi, bantalan lilitan, partisi, silinder karton, dll. Bagian isolasi ini digunakan untuk mengisolasi lilitan dari inti besi dan lilitan satu sama lain, memastikan kinerja isolasi transformator. Terakhir, hubungkan rakitan lilitan ke kabel, pasang lilitan yang telah dililitkan ke kolom inti besi, dan masukkan laminasi kuk besi untuk memastikan pemasangan yang rapat dan posisi yang akurat antara lilitan dan inti besi. Hubungkan kabel lilitan. Busbar tembaga atau tabung tembaga digunakan sebagai pengganti kabel untuk kabel arus tinggi dan tegangan rendah. Kabel cabang tegangan tinggi dihubungkan ke pengubah cabang melalui kabel, dan saluran keluar tengah dari ujung kepala tegangan tinggi dihubungkan ke busbar tegangan tinggi melalui tabung isolasi. Kabel dan busbar harus terhubung dengan kuat dan memiliki kinerja listrik yang baik.
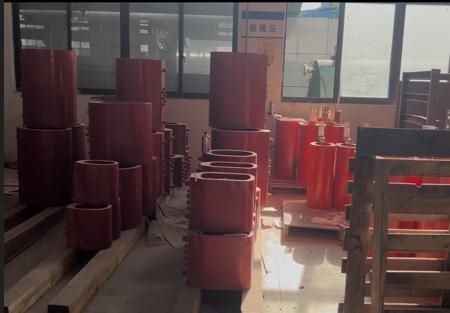
5. Setelah perakitan body kit dan kabel, seluruh inti besi dan lilitan dikeringkan menggunakan metode pengeringan fase gas untuk menghilangkan kelembapan dari bahan isolasi dan meningkatkan kinerja isolasi serta stabilitas transformator.
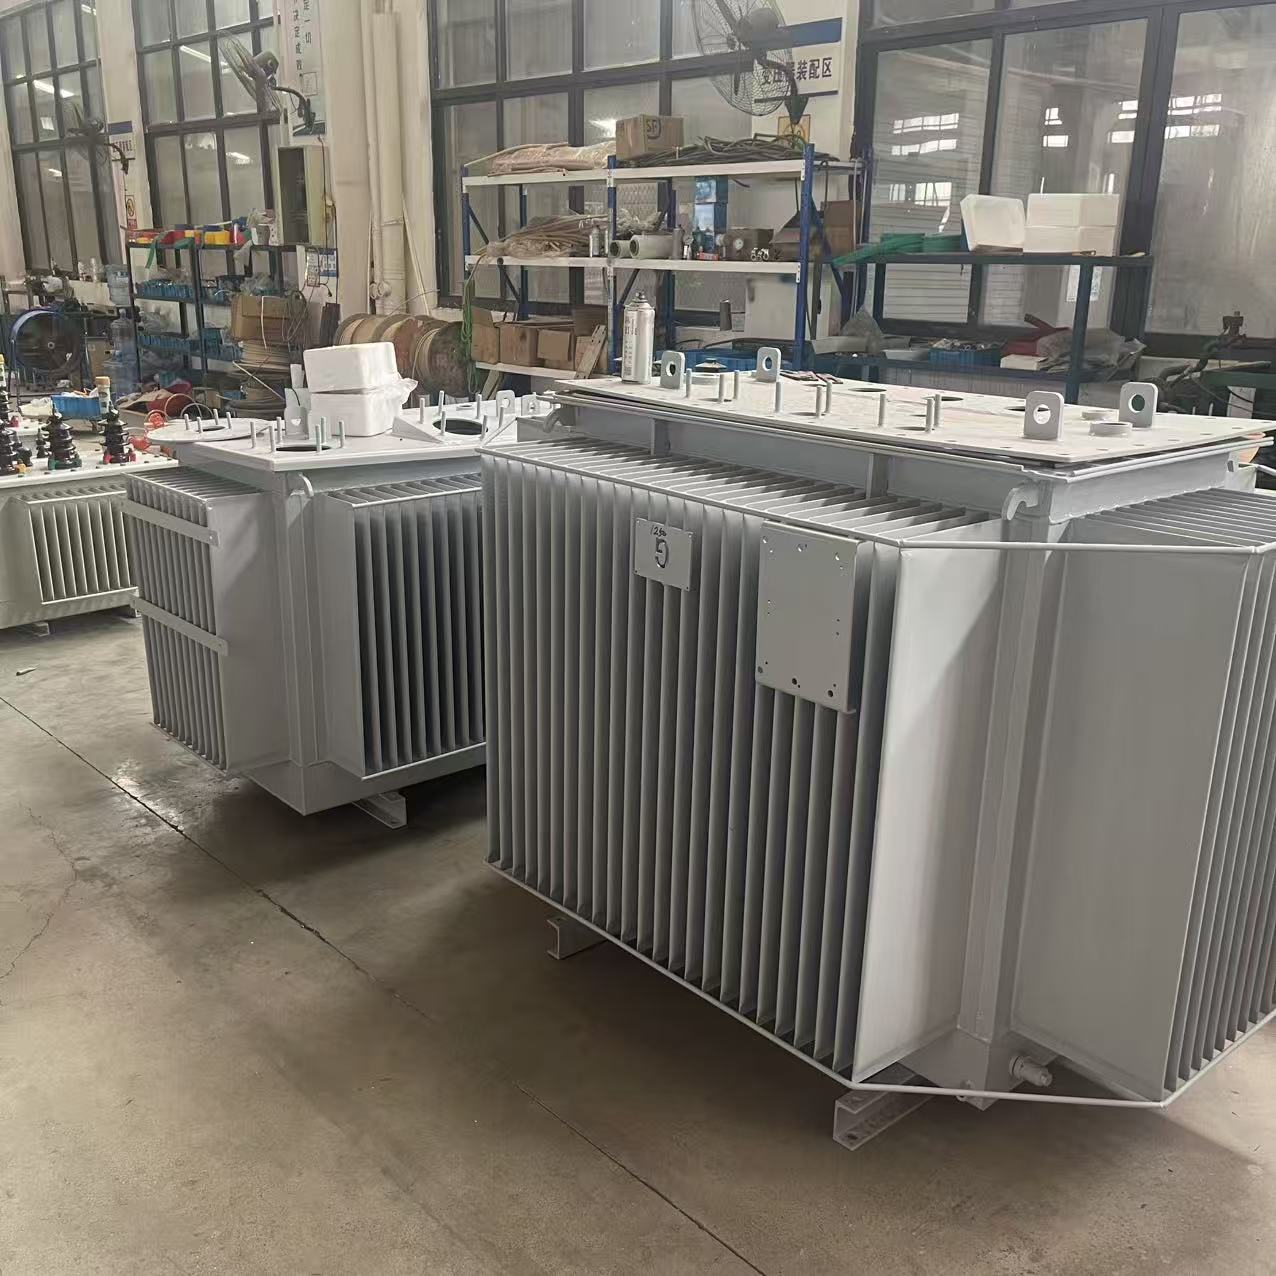
6. Pembuatan tangki bahan bakar umumnya menggunakan baja Q235, dan baja non-magnetik sering digunakan untuk posisi selongsong keluaran penutup tangki bahan bakar untuk mengurangi arus eddy. Potong sesuai dengan gambar desain tangki bahan bakar, lalu mesin pelat yang telah dipotong, seperti pemotongan, pembengkokan, pengeboran, dll., untuk menghasilkan berbagai komponen tangki bahan bakar. Las dan rakit komponen tangki bahan bakar yang telah diproses untuk memastikan penyegelan dan kekuatan tangki bahan bakar. Setelah pengelasan, lakukan pemeriksaan sambungan las. Terakhir, tangki bahan bakar harus dicat secara keseluruhan, dan peledakan tembakan atau peledakan pasir harus dilakukan sebelum penyemprotan primer untuk meningkatkan daya rekat cat.
7. Setelah menyelesaikan langkah-langkah di atas (poin 7), lanjutkan dengan perakitan akhir berbagai komponen transformator, seperti badan transformator, tangki oli, bushing, bantalan oli, pompa oli, kipas, kotak kontrol ujung, dll., untuk memastikan bahwa semuanya terpasang dengan benar dan terhubung dengan andal.
8. Langkah terakhir dan terpenting dari keseluruhan proses adalah tahap penerimaan, yaitu pengujian: transformator perlu menjalani serangkaian pengujian ketat, termasuk pengujian rutin, pengujian tipe, dan pengujian khusus seperti pengujian resistansi isolasi, pengujian kehilangan dielektrik, pengujian tegangan tahan, pengujian pelepasan parsial, pengujian tanpa beban, pengujian hubung singkat, dll., untuk memverifikasi apakah kinerja dan kualitas transformator memenuhi persyaratan standar.
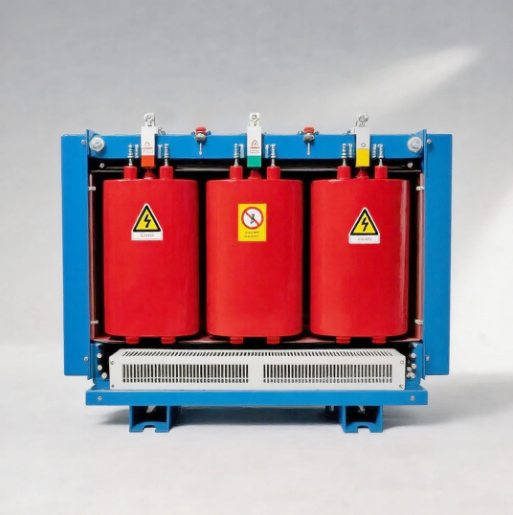
Di atas adalah semua langkah yang terlibat dalam penyelesaian sebuah transformator, tetapi proses produksinya dapat sedikit berbeda tergantung pada transformatornya. Misalnya, saat melakukan isolasi. Transformator Tipe KeringOleh karena itu, perlu mencampur resin epoksi dengan zat pengeras dan menuangkannya ke kumparan atau inti besi untuk membentuk lapisan isolasi yang kuat.